
Professzionális Hegesztéstechnika – Ipari Ívhegesztési Szerszámok, Elektródák és Tartozékok
Ipari fémszerkezetek gyártásánál, nehézüzemi lakatosipari és gépészeti összeépítéseknél keres nagyszilárdságú, megbízható kohászati kötéseket, csővezetékek, idomok és tartályok folyamatos helyszíni összehegesztése a cél, vagy az általános műhelyi karbantartások és javítások közben az elhasználódott acélelemek, zártszelvények tiszta restaurálása a kihívás, de a hagyományos, gyenge minőségű hegesztőanyagokkal és tartozékokkal folyamatosan megszakad az ív, nehézkes az újragyújtás, a kényelmetlen pozíciókban pedig állandó anyagfolyás és rideg, porózus varratszerkezet keletkezik? A hegesztési pontokon fellépő váratlan gázporozitás vagy a rejtett salakzárványok nemcsak komoly szerkezeti selejthez és működési időkieséshez vezetnek, hanem közvetlen biztonsági kockázatot jelentenek a teherviselő tartószerkezeteknél. Biztosítsa az ötvözetlen szénacélok, lemezek és profilok abszolút stabil, röntgenbiztos és ipari nívójú kézi ívhegesztését (MMA) a legszigorúbb nemzetközi AWS és ISO szabványoknak megfelelő, professzionális hegesztéstechnikai tartozékainkkal és anyagainkkal.
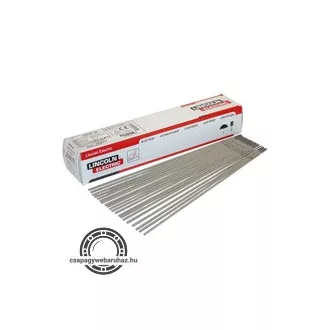
Webáruházunk hegesztéstechnikai kínálatában a precíz finommechanikai és vékony lemezes munkákhoz szánt kiegészítőktől kezdve a nehézszerkezeti, nagyüzemi csomagokig mindent megtalál. A kategória szakmai gerincét a világhírű LINCOLN ELECTRIC OMNIA 46 prémium rutil-cellulóz bevonatú hegesztőelektródái alkotják, amelyek kiváló ívtartással, rendkívül könnyű elsődleges és másodlagos ívgyújtási komforttal, valamint minimális fröccsenéssel támogatják a mindennapi munkát. A speciális kohászati köpenybevonat technológiailag garantálja az önmagától leváló salakréteget és a finoman pikkelyezett, lapos, esztétikus fészekvarratokat. Különböző metrikus átmérőkben (2,0 mm, 2,5 mm és 3,2 mm) és rugalmas gyári súlykiszerelésekben elérhető elektródáink kiváló ívstabilitást mutatnak alacsony áramerősség mellett is, így a modern inverteres berendezések mellett a régebbi váltóáramú (AC) transzformátorokról is sziklaszilárdan üzemeltethetők minden hegesztési pozícióban.
A professzionális hegesztési folyamatok elengedhetetlen kísérői a nagypontosságú előkészítő és utómunkálati kéziszerszámok. A hegesztendő fémfelületek tiszta, rozsda- és festékmentes előkészítéséhez, valamint a kész varratok finiseléséhez alkalmazzon fordulatszám-szabályozós és konstans elektronikával szerelt EXTOL Premium sarokcsiszolókat (8792014), vagy vastag profilok esetén a nehézüzemi, fémházas nagy testvéreiket. A munkadarabok szoros műhelyi rögzítéséhez és pozicionálásához válasszon masszív satukat vagy kétkaros FORTUM szegecsanyahúzó fogókat (4770635), a kísérő fúrási feladatokhoz a kétsebességes ütvefúrógépeket (8890048), a fémpormentes és egészséges környezet fenntartásához pedig csatlakoztassa tisztítóeszközeit az automata indítású, száraz-nedves ipari porszívó (8895800) rendszereinkhez.
Szakszerű alkalmazási és biztonságtechnikai útmutató: A hegesztés megkezdése előtt szigorúan ellenőrizze, hogy az elektromos kábelek és a testcsipesz teljesen sérülésmentesek-e, az elektródák bevonata nincs-e töredezve, és feltétlenül vegyen fel sötétedő automata hegesztőpajzsot, nehéz kötényt és vastag marhabőr hegesztőkesztyűt a káros sugárzások és a forró, repkedő szikrák teljes megelőzése érdekében! Állítsa be a hegesztőgép áramerősségét a pálca névleges átmérőjének és a falvastagságnak megfelelően, ügyelve a stabil testcsatlakozásra. Mivel az elektródák bevonata higroszkópos (nedvszívó) tulajdonságú, a gyári dobozokat szigorúan száraz, páramentes, sugárzó hőtől és nedvességtől védett helyen kell tárolni. Amennyiben a pálcák környezeti párát kaptak – ami durva fröccsenést és varratporozitást okoz –, a munka megkezdése előtt szárítsa ki őket elektródaszárító kemencében a névleges paritás visszaállításáért. Élő áramkörökön vagy zárt, gyúlékony gázt tartalmazó tartályokon hegeszteni szigorúan tilos és életveszélyes! A munka végeztével a forró pálcacsonkokat fém gyűjtőedénybe helyezze, a salakréteget salakoló kalapáccsal, szemvédő mellett óvatosan távolítsa el, a megmaradt elektródákat pedig zárja vissza a dobozukba!



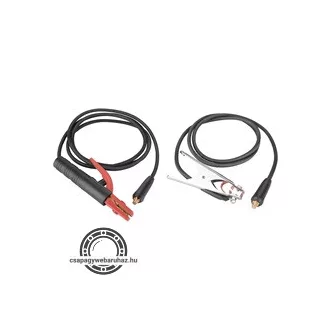
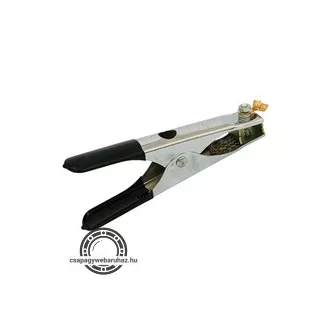
Hegesztő kábelpár, földelőkábel csipesszel + munkakábel elektródafogóval, 120A, 3m, 16mm2, csatlakozó: 10-25 EXTOL 8898220
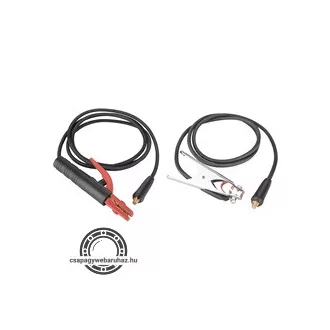
Hegesztő kábelpár, földelőkábel csipesszel + munkakábel elektródafogóval, 120A, 5m, 16mm2, csatlakozó: 10-25 EXTOL 8898221
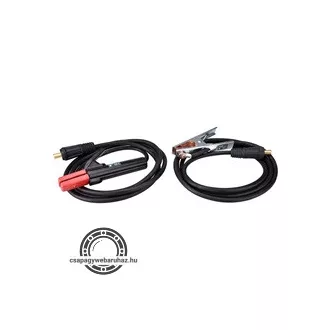
Hegesztő kábelpár, földelőkábel csipesszel + munkakábel elektródafogóval, 160A, 3m, 25mm2, csatlakozó: 10-25 EXTOL 8898225
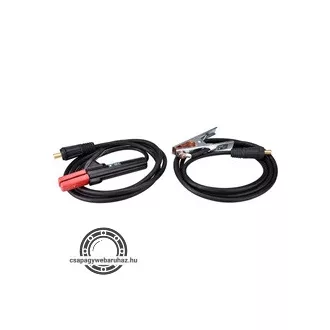
Hegesztő kábelpár, földelőkábel csipesszel + munkakábel elektródafogóval, 160A, 5m, 25mm2, csatlakozó: 10-25 EXTOL 8898226
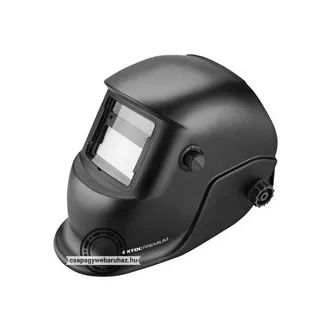
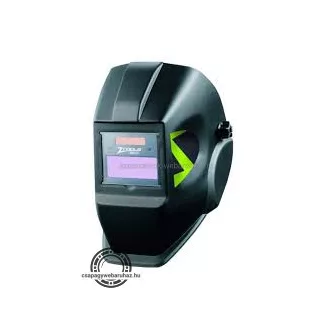
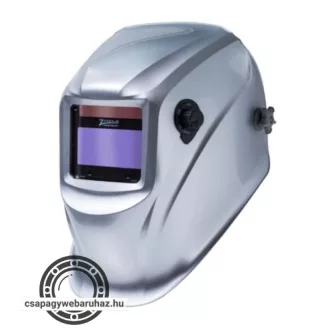
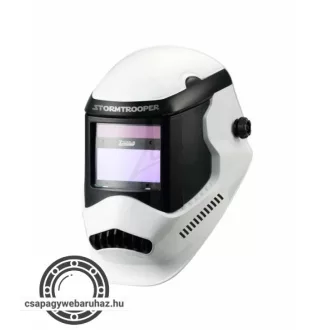
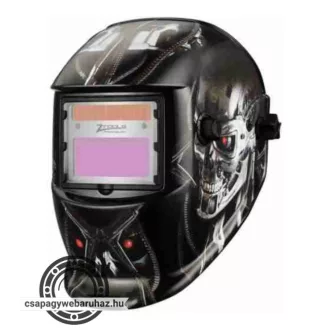
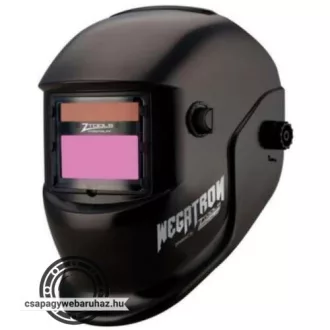
Hegesztőpajzs, automatikus, önsötétedő, állítható érzékenység+sötétítés EXTOL 8898026
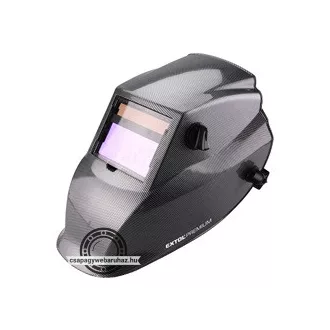
Hegesztőpajzs, automatikus, önsötétedő, állítható érzékenység+sötétítés, carbon design EXTOL 8898027
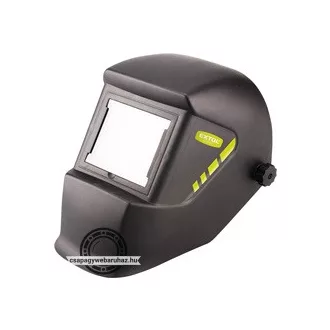
Hegesztőpajzs, fekete üveggel; DIN 13, UV/IR: DIN16, 100×85mm, 480g EXTOL 97345
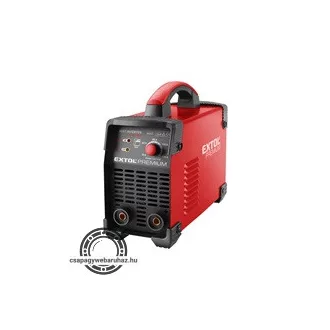
Inverter hegesztő készülék, 120A, munkakábel+földelőkábel EXTOL 8896024
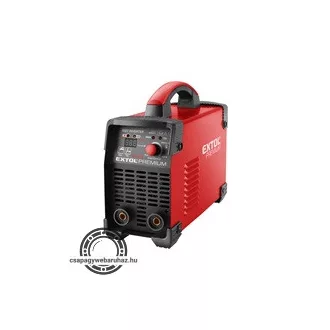
Inverter hegesztő készülék, 160A, munkakábel+földelőkábel EXTOL 8896025
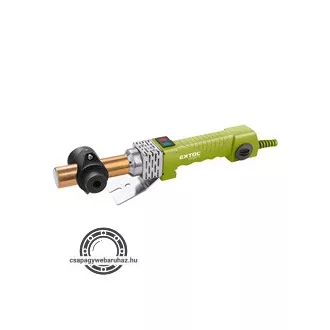
Műanyagcső hegesztő gép, 1070W, 3 fej, 240-300°C, pontosság: +/-5 °C EXTOL 419313
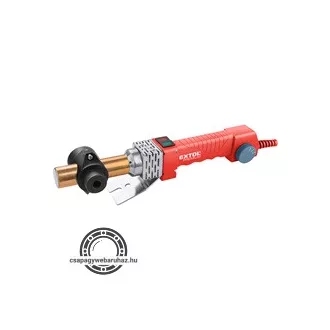
Műanyagcső hegesztő gép, 1070W, cserélhető fejek:16-20-25-32mm, 240-300°C, pontosság: +/-1°C EXTOL 8897211
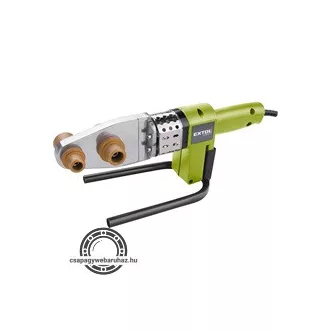
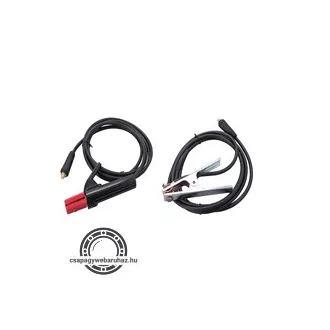
Munkakábel elektródafogóval + földelőkábel csipesszel, 8796012 inverterhez, 200 A, 3 m, 25 mm2, MMA hegesztéshez EXTOL 8798222
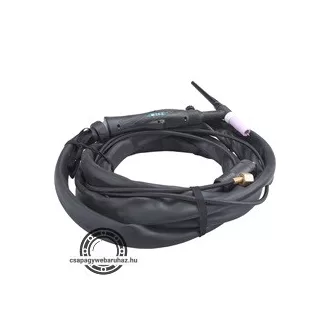
Munkakábel pisztollyal, TIG (AWI) hegesztéshez a 8896024 és 8896025 inverterhez, 4 m, max. 200A (DC), CE EXTOL 8898271
Műszaki Útmutató a Kézi Ívhegesztéshez – Az Elektródaátmérő és az Áramerősség Optimalizálása
A szerkezeti és lakatosipari ívhegesztés során a varrat mechanikai szilárdságát és a beolvadási mélységet alapvetően meghatározza az elektróda átmérőjének és a hegesztőgépen beállított áramerősségnek a hajszálpontos paritása. A nem megfelelően megválasztott paraméterek, a túl alacsony áramszint miatti pálcatapadások, vagy a túl magas áram miatti anyagégetések és lemezlyukadások komoly anyagi selejthez vezetnek. A webáruházunkban kapható, nemzetközileg elismert AWS E6013-as besorolású rutil-cellulóz hegesztőelektródák az alábbi technológiai iránymutatások szerint alkalmazhatók a legmagasabb hatásfokkal:
- 2,0 mm-es elektródaátmérő: Kifejezetten a vékony falú lemezek, parányi idomok és kényes karosszériaelemek nagypontosságú fűzéséhez és hegesztéséhez kalibrált méretosztály. Ajánlott áramerősség-tartománya rendkívül kíméletes, mindössze 40–60 Amper, ami minimalizálja a kényes szerkezetek vetemedését és a rejtett lyukadási kockázatokat.
- 2,5 mm-es elektródaátmérő: A leguniverzálisabb és legnépszerűbb műhelyi és helyszíni méret, amely tökéletesen fedi a mindennapi lakatosfeladatokat, zártszelvények, acélcsövek és általános szerkezeti acélok összehegesztését. Az optimális beolvadáshoz és a stabil ívtartáshoz szükséges áramigénye 60–90 Amper közé esik.
- 3,2 mm-es elektródaátmérő: Nehézüzemi acélszerkezetek, vaskos I-gerendák, teherviselő idomok és vastag falvastagságú ipari csővezetékek mélyen beolvadó, többrétegű hegesztéséhez fejlesztett, masszív pálcaméret. A nagy lerakási teljesítmény eléréséhez szükséges áramigénye 90–130 Amper terhelést igényel.
A Rutil-cellulóz Köpenybevonat Kohászati Előnyei a Gyakorlatban
A sima rutilos vagy merev bázikus elektródákkal szemben a rutil-cellulóz (RC) bevonatú mesterelektródák a vágási és fűzési folyamatok során rendkívül rugalmasan viselkednek. A cellulózkomponens gázsugaras hatást fejt ki az ívben, ami stabil, intenzív és jól irányítható ívet biztosít. Ez a gépészeti paritás teszi lehetővé, hogy a pálca függőlegesen lefelé történő (vertikális) hegesztési pozícióban is kiválóan megtartsa az ömledéket, megelőzve az anyag kicseppenését. A rutilos összetevő ezzel egyidejűleg finom, lapos, pikkelyezett felületet képez, és olyan salakréteget szavatol, amely a varrat lehűlése után szinte önmagától felpöndörödik és könnyedén leválik a fémfelületről.
Kompatibilis Kéziszerszámok és Kiegészítők a Hegesztési Életút Során
A professzionális hegesztéstechnika szorosan összekapcsolódik a kísérő fémipari folyamatokkal. Az elkészült varratok letisztításához, sorjátlanításához vagy a gyökvarratok kiköszörüléséhez válasszon kínálatunkból fordulatszám-szabályozós EXTOL Premium sarokcsiszolót (8792014), a rögzítéstechnikai és lemezszerelési munkákhoz pedig a nehézüzemi, kétkaros FORTUM szegecsanyahúzó fogót (4770635). A hegesztést megelőző furatok elkészítéséhez alkalmazza a kétsebességes ütvefúrógépet (8890048), a mérgező hegesztési gázok és finom fémcsiszolási porok hatékony elszívásához, a tiszta műhelyi környezet megóvásához pedig csatlakoztassa tisztítórendszereit az automata indítású, száraz-nedves ipari porszívóhoz (8895800). Termékeink kiválóan kísérik a kényes KOYO, FAG csapágyházas berendezések fogadó acélvázainak, vagy nehéz PERMAGLIDE csúszóperselyek fogadó structures elemeinek tűpontos helyszíni összehegesztését és javítását.
